Produktionslinien für Wood Plastic Composite (WPC)-Profilesind spezialisierte Extrusionsanlagen zur Herstellung von Profilen aus einer Mischung von Holzfasern und Thermoplasten. Diese Linien produzieren Terrassendielen, Fensterrahmen, Türrahmen, Zäune, Außenverkleidungen und Möbelkomponenten und bieten eine nachhaltige Alternative zu herkömmlichen Materialien. Dieser Leitfaden behandelt die wichtigsten Komponenten, Technologien und Auswahlüberlegungen für WPC-Profilproduktionslinien.
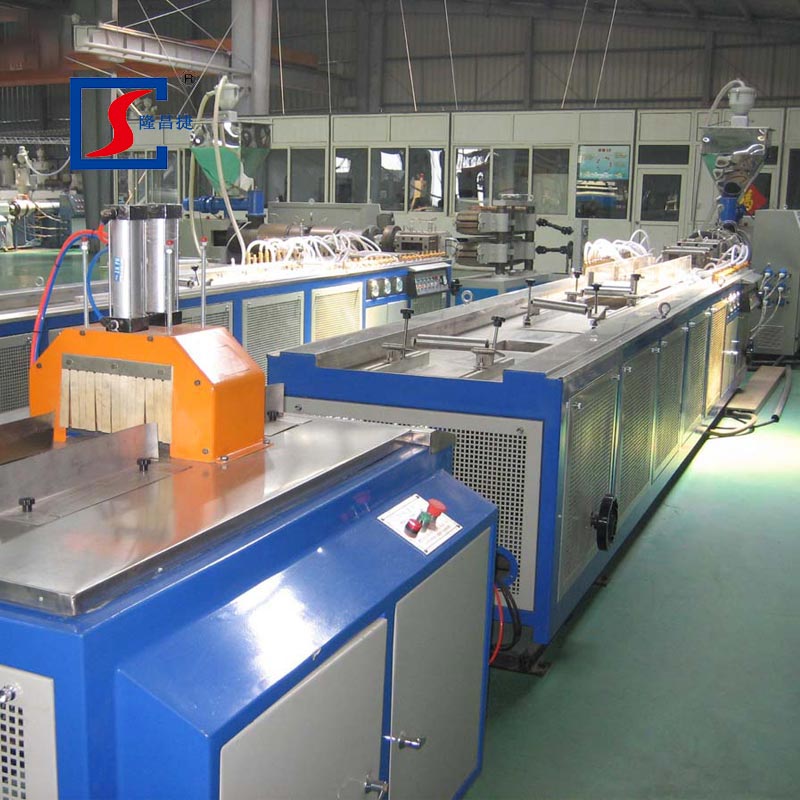
Eine Produktionslinie für Holz-Kunststoff-Profile ist ein integriertes Extrusionssystem, das eine Mischung aus Holzmehl, Kunststoffpolymeren und Zusatzstoffen zu fertigen Profilen mit gleichbleibender Qualität verarbeitet. Die Linie vereint mehrere Einheiten, die nacheinander arbeiten, um das Material zu mischen, zu extrudieren, zu formen, abzukühlen und zu schneiden.
WPC ist ein Verbundwerkstoff aus einer Mischung pflanzlicher Pulver und thermoplastischer Polymere wie PVC, PE oder PP. Es wurde entwickelt, um Holz in Anwendungen zu ersetzen, bei denen Haltbarkeit, Widerstandsfähigkeit und Nachhaltigkeit von entscheidender Bedeutung sind. WPC-Profile bewahren das natürliche Aussehen von Holz und reduzieren gleichzeitig die Wartungskosten und die Anfälligkeit gegenüber äußeren Einflüssen.
Auf diesen Anlagen hergestellte WPC-Profile bieten gegenüber herkömmlichen Materialien mehrere Vorteile. Sie sind beständig gegen Korrosion, Witterungseinflüsse und UV-Strahlen und bieten eine hervorragende Resistenz gegen Insekten, einschließlich Termiten. Das Material ist kostengünstiger als Naturholz und behält gleichzeitig eine holzähnliche Ästhetik. WPC erfordert keine aufwändige Wartung oder spezielle Behandlungen für die Verlegung und dient als hervorragender Wärmeisolator, der flammhemmend ist. Darüber hinaus ist WPC vollständig recycelbar und unterstützt so die Prinzipien der Kreislaufwirtschaft.
Eine komplette WPC-Profilproduktionslinie besteht aus mehreren Kernkomponenten.
Der Extruder ist das Herzstück der Produktionslinie. Die meisten WPC-Profillinien verwenden einen konischen Doppelschneckenextruder, der auch bei hohen Anteilen an natürlichem Füllstoff für effizientes Mischen und kontrollierte Plastifizierung sorgt. Das konische Design ermöglicht eine bessere Entgasung und sorgt für eine hervorragende Materialplastifizierung, was entscheidend ist, da Holzmehl typischerweise etwa 5 bis 6 Prozent Feuchtigkeit enthält, die während der Verarbeitung entfernt werden muss.
Die parallel gegenläufig rotierenden Doppelschneckenextruder moderner Linien sind so konzipiert, dass sie ein hohes Drehmoment, effektives Mischen und eine präzise Temperaturkontrolle entlang des Zylinders gewährleisten. Die verfügbaren Konfigurationen decken ein breites Spektrum an Produktionsanforderungen ab, mit Schneckendurchmessern bis zu 158 Millimetern und L/D-Verhältnissen bis zu 36.
Die Matrize formt die geschmolzene Masse in den gewünschten Profilquerschnitt. Für WPC eignen sich maßgeschneiderte Matrizen für Voll-, Hohl- oder koextrudierte Profile. Plattenformen mit optimiertem Kanaldesign sorgen für hohe Fließleistung und hohe Präzision. Durch die Coextrusion kann eine Oberflächenschicht mit spezifischen Eigenschaften, wie z. B. höherer Verschleißfestigkeit und Farbstabilität, direkt in der Produktionslinie aufgetragen werden.
Nachdem das Profil die Form verlassen hat, durchläuft es ein Kalibrier- und Kühlsystem. Der Kalibriertisch gewährleistet Maßhaltigkeit auch bei großen Abschnitten. Es verfügt über stabile Stahlrahmen, oft aus Edelstahl SUS 304, mit mehrdimensionalen Positionsverstellsystemen. Wasserpumpen und Vakuumkalibratoren formen und kühlen das Profil schnell und bewahren dabei seine strukturelle Integrität.
Die Abzugseinheit zieht das gekühlte Profil mit konstanter Geschwindigkeit durch die Linie. Bei schweren WPC-Profilen kommen typischerweise griffige Raupenabzugseinheiten zum Einsatz, um eine stabile Traktion zu gewährleisten, ohne die Profiloberfläche zu beschädigen.
Der Sägeschneider schneidet das Profil automatisch auf die gewünschte Länge. Mit automatischen Steuerungssystemen ist der gesamte Schneidprozess intelligent und einfach zu bedienen. Synchronisierte Schneidsysteme sorgen für wiederholbare Längen und saubere Oberflächen.
| Parameter | Typischer Bereich |
|---|---|
| Extrudermodell | SJZ55/110, SJZ65/132, SJZ80/156, SJZ92/188 |
| Hauptmotorleistung | 22 kW – 110 kW |
| Maximale Produktbreite | Bis 1.200 mm |
| Ausgabekapazität | 70 – 580 kg/h |
| Kühlwasserbedarf | 5 – 15 m³/h |
| Druckluftbedarf | 0,2 – 1,0 m³/min |
| Länge der Produktionslinie | 18 – 30 Meter |
Der typische Prozessablauf einer WPC-Profilproduktionslinie umfasst mehrere Phasen.
Materialvorbereitung. Rohstoffe wie Kunststoffpolymere, Holzmehl, Haftvermittler, Stabilisatoren, Schmiermittel und Pigmente werden aufbereitet und präzise dosiert. WPC enthält typischerweise 40 bis 50 Prozent Zellulose, 15 bis 25 Prozent Hemizellulose und 15 bis 30 Prozent Lignin aus der Holzkomponente, kombiniert mit einer Polymermatrix wie PVC, PE oder PP.
Mischen und Compoundieren. Die Materialien werden gemischt, um eine homogene Mischung zu erreichen. Dies kann in einem Chargenmischer oder durch kontinuierliches Compoundieren erfolgen. Die Verteilung der Holzfasern in der Kunststoffmatrix ist entscheidend für die Qualität des Endprodukts.
Füttern. Das gemischte Material wird mithilfe gravimetrischer Zuführungen dem Extruder zugeführt, um einen gleichmäßigen Materialfluss sicherzustellen. Der Feuchtigkeitsgehalt des Ausgangsmaterials muss kontrolliert werden, da Verarbeitungstemperaturen von etwa 200 °C zu einer thermischen Zersetzung der Holzfasern führen können, wenn die Feuchtigkeit nicht ordnungsgemäß verwaltet wird.
Extrusion. Die Masse wird geschmolzen, gemischt und durch den Extruder gefördert. Der Schraubenmechanismus wendet Scherkräfte an, um die hydrophilen Holzfasern mit dem hydrophoben Polymer zu homogenisieren. Parallele Doppelschneckenextruder sorgen für eine homogene Plastifizierung und gleichmäßige Faserverteilung.
Gestaltung. Die geschmolzene Masse durchläuft die Extrusionsdüse, um den Profilquerschnitt zu formen.
Kalibrierung und Kühlung. Das Profil wird durch den Kalibriertisch geformt und gekühlt, um die Dimensionsstabilität sicherzustellen.
Schleppen. Das Profil wird von der Abzugseinheit mit konstanter Geschwindigkeit durch die Linie gezogen.
Schneiden. Das Profil wird vom Sägeschneider auf Länge geschnitten.
Stapeln. Fertige Profile werden zur Verpackung und zum Versand auf dem Auslaufregal gesammelt.
Die Wahl des Extrudertyps hat erheblichen Einfluss auf die Produktionseffizienz und die Produktqualität.
Für die Herstellung von WPC-Profilen werden im Allgemeinen Doppelschneckenextruder bevorzugt. Parallel gegenläufig rotierende Doppelschneckenextruder bieten Vorteile wie niedrige Schneckenumdrehungen pro Minute, wodurch das Risiko einer Materialverbrennung verringert und die Wärmeentwicklung minimiert wird. Sie bieten außerdem eine hervorragende Mischeffizienz und erfordern keine umfangreiche Vorbehandlung des Ausgangsmaterials.
Einschneckenextruder haben geringere Investitionskosten, erfordern jedoch in der Regel ein Vormischen und Vortrocknen der Materialien, haben eine geringere Produktionsrate und können Schwierigkeiten haben, niedrige Schmelzetemperaturen bei höherem Kopfdruck aufrechtzuerhalten.
Ein alternativer Ansatz besteht darin, einen kontinuierlichen Mischer in Kombination mit einem Einschneckenextruder zu verwenden. Diese Konfiguration kann flockiges Holzmehl direkt über eine große Zufuhröffnung mit hohen Durchsatzraten aufnehmen, wodurch die Notwendigkeit einer Pelletmahlung entfällt und der Energieverbrauch gesenkt wird.
Berücksichtigen Sie bei der Auswahl einer WPC-Profilproduktionslinie die folgenden Faktoren:
Definieren Sie die spezifischen Profiltypen und -abmessungen, die Sie produzieren möchten, da diese die erforderliche Extrudergröße und Düsenkonfiguration bestimmen. Bewerten Sie die verfügbaren Rohstoffe, einschließlich Polymertyp und Holzmehleigenschaften, da unterschiedliche Formulierungen unterschiedliche Extruderkonfigurationen erfordern. Berücksichtigen Sie die Anforderungen an die Produktionskapazität, einschließlich der Produktionsrate und der Betriebsstunden. Bewerten Sie die Energieeffizienz, da die WPC-Verarbeitung eine präzise Temperaturkontrolle und eine erhebliche Leistungsaufnahme erfordert. Planen Sie zukünftige Flexibilität ein, da Coextrusionsfähigkeiten und modulare Designs eine Anpassung an sich ändernde Marktanforderungen ermöglichen.
DerProduktionslinie für Holz-Kunststoff-Profilestellt eine effiziente und nachhaltige Lösung zur Herstellung von Hochleistungs-Verbundprofilen dar. Bei richtiger Auswahl und Betrieb liefern diese Linien eine gleichbleibende Qualität, reduzieren Materialverschwendung und unterstützen umweltbewusste Produktionspraktiken.